Dispersiyon Bıçağı Seçim Kılavuzu: Endüstriyel Karıştırma için Uç Hızı, Geometrisi ve Aşınma Ömrü
Hegman okuması 5'te duran bir pigment macunu veya doksan dakika sonra hâlâ topaklanmalar gösteren katot bulamacı genellikle değirmenin suçlanmasıdır. İncelememiz istenen vakaların çoğunda neden, şaftın ucunda yer alıyor: dispersiyon bıçağı.
Kısa cevap, bir dispersiyon bıçağının bir işi iyi yaptığıdır. Tozu sıvıya dönüştürerek diş uçlarındaki topakları parçalara ayırır. Birincil parçacıkları azaltmaz, bir süspansiyonu stabilize etmez ve bölmesiz bir tankın merkezine monte edilen bir şaftı telafi edemez. Uç hızı, disk çapı, diş geometrisi, bıçak konumu ve malzemenin tümü formülasyonla eşleştiğinde çoğu macun ve bulamaç, hedef inceliğe 20 ila 40 dakika içinde ulaşır. Bu beşinden biri yanlış olduğunda, parti süreleri genellikle iki katına çıkar ve ekstra süre, ürünü dağıtmak yerine ısıtır.
Aşağıdaki rakamlar standart karıştırma mühendisliği uygulamalarından alınan tipik endüstriyel aralıklardır. Bunları kendi formülasyonunuz üzerinde deneme yapmak için bir başlangıç noktası olarak değerlendirin.
 |  |
Dispersiyon Bıçağı Ne Yapar, Ne Yapamaz?
Her dağılım üç adımdır. Islatma, parçacık üzerindeki hava tabakasının sıvı ile değiştirilmesidir. Dağılma, van der Waals kuvvetleri tarafından bir arada tutulan kümeleri ayırır. Stabilizasyon, bu parçacıkların kümelenmeleri yeniden oluşturmasını durdurur ve bu, donanımsal bir karardan ziyade bir formülasyon kararıdır.
Bıçak yalnızca orta basamağa ve yalnızca ince bir bölgeye etki eder. Kesme hızı diş ucundan birkaç milimetre uzakta zirveye ulaşır ve hızlı bir şekilde düşer; bu nedenle 10.000 litrelik bir tankın içinde 20 m/s hızla çalışan 250 mm'lik bir diskin hala yarım saate ihtiyacı vardır. Kesme bölgesinin tüm partiden geçmesi gerekir ve parti süresi yalnızca devir/dakika yerine devir sayısına göre belirlenir.
Bunu iki sonuç takip ediyor. Dispersiyon bıçağı gerçek frezeleme için yanlış alettir: Birincil parçacıklar 0,2 mikron ve tanktaki topaklanmalar 20 mikron ise, dişli bir disk partiyi kabaca birincil boyuta indirecek ve orada duracaktır. Ve partinin diskin üzerinden pompalanmasını engelleyen herhangi bir şey (ortalanmış bir şaft, eksik saptırma plakaları, çok az serbest sıvı, tabana çöken katı maddeler) iyi bir bıçağı pahalı bir küreğe dönüştürür.
Dispersiyon Bıçağı Geometrisi: Hangi Profil Hangi İşi Yapar?
Aynı motor gücü için kesme mi yoksa akış mı elde edileceğine geometri karar verir.
- Testere dişli disk: Jant çevresinde 8 ila 24 diş bulunan düz bir disk. Giriş enerjisinin neredeyse tamamı yerel kesmeye dönüşür ve çok azı pompalamaya dönüşür; bu da tam olarak ıslanma ve aglomerat parçalanmasının ihtiyaç duyduğu şeydir.
- Oluklu veya delikli disk: Yüzü boyunca delikler bulunan aynı dış profil. Malzeme diskin çevresinden ziyade diskin içinden akar, merkezdeki düşük kaymalı cep küçülür ve 2.000 ila 5.000 cP'lik macunlar katı bir plakaya göre daha iyi davranır.
- Rotor-stator kafası: yarıklı bir statorun içinde birkaç milimetre boşluğa sahip dişli bir rotor. En yoğun kesmeyi üretir, ancak çok küçük bir hacimde olduğundan kilovat başına verim daha düşüktür ve yüksek katı madde yüklemeleri pratik değildir.
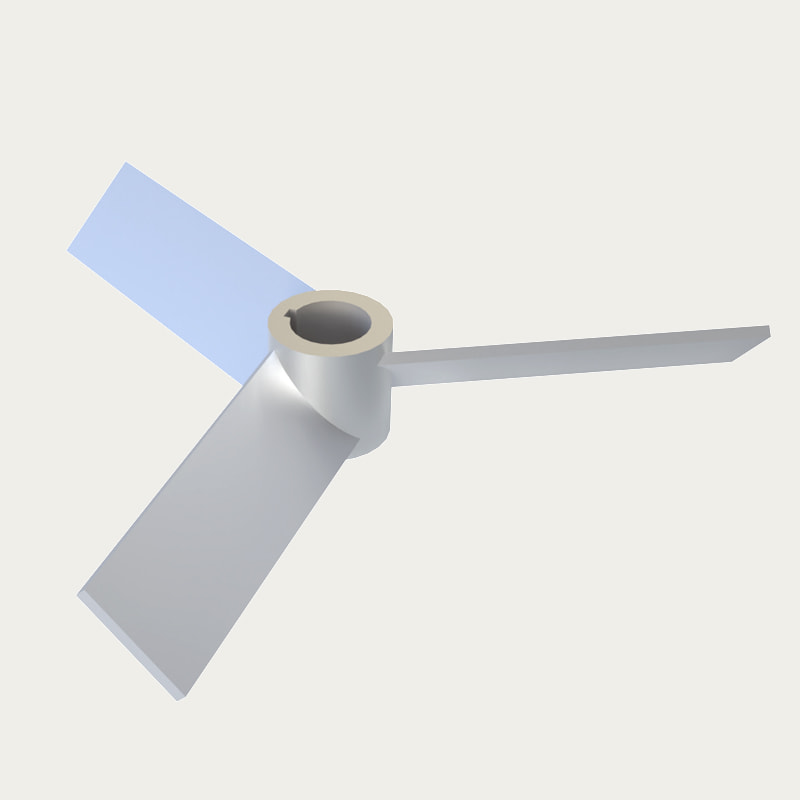
- Pervaneler ve türbinler: 3 ila 8 m/s'lik akış jeneratörleri. Katıları harmanlıyor ve askıya alıyorlar, ancak pigment topaklarını pratik hızlarda parçalamıyorlar.
Aşağıdaki grafik profilleri niteliksel olarak karşılaştırmaktadır. Puanlar, ölçülen değerler değil, yönelim endeksleridir.
Profil karşılaştırması: testere dişli disk ve eğimli bıçaklı türbin
Testere dişi dağılım diski Eğimli kanatlı türbin
Uç Hızı ve Disk Çapı: İnceliği Belirleyen İki Sayı
Uç hızı, pi çarpı disk çapı çarpı dönme hızına eşittir. 1.500 rpm'de dönen 250 mm'lik bir disk, dağıtıcı pencerenin içinde rahatça 19,6 m/s hızla çalışır. 150 mm'lik bir diskin aynı rakama ulaşması için yaklaşık 2.400 rpm'ye ihtiyacı vardır, bu nedenle büyük tanklardaki küçük boyutlu diskler nadiren sonuç verir.
Yaygın karıştırma referansları, testere dişi dağılım çalışmasının 18 ila 25 m/s arasında olduğunu gösterir. Yaklaşık 15 m/s'nin altında topaklanmalar geçişte hayatta kalır. 25 m/s'nin üzerinde ekstra enerji çoğunlukla ısıya, hava sürüklenmesine ve daha ince öğütme yerine daha hızlı diş aşınmasına dönüşür.
Karıştırıcı tipine göre tipik çevresel hız pencereleri (m/s)
Aralıklar, ortak karıştırma mühendisliği uygulamasını yansıtır; deneme yoluyla onaylayın.
Ölçek büyütme de aynı rakamları takip eder. Görev dağılım olduğunda uç hızını sabit tutun ve görev karıştırma veya katı süspansiyon olduğunda birim hacim başına gücü sabit tutun. Bu ikisinin karıştırılması, bir pilot partinin üretim ölçeğinde yeniden üretilememesinin yaygın bir nedenidir.
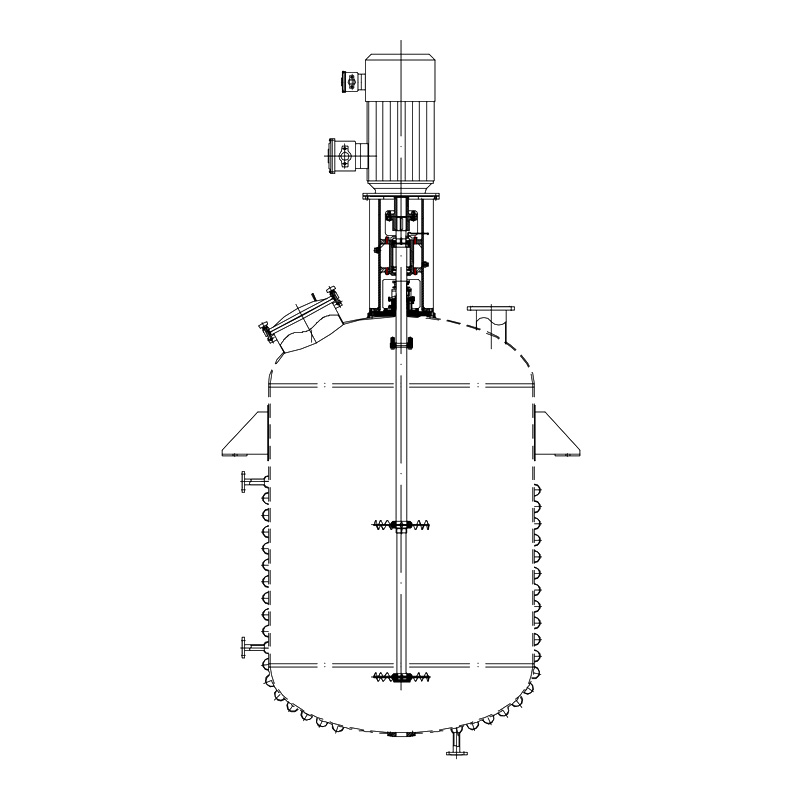 TOPA005 FS1 Serisi Yüksek Hızlı Disperser Top'un uzun yıllara dayanan deneyimine, benzersiz teknolojisine ve gelişmiş ölçüm ve analiz teknolojisinin uygulanmasına dayanarak, yüksek verimli çarklar tasarladık. Ürünü Görüntüle →
Bıçağı Viskozite ve Katı Madde Yüküne Göre Eşleştirme
Proses sıcaklığındaki viskozite ve katı madde yüklemesi donanımı belirler. Aşağıdaki tablo ilk deneme için pratik başlangıç noktalarını vermektedir.
| Ürün viskozitesi | Bıçak tipi | Uç hızı | D/T oranı | Tipik görev |
|---|---|---|---|---|
| 1.000 cP'ye kadar | Testere dişi diski | 18-25 m/sn | 0.30-0.40 | Pigment ıslatma, solvent kaplamalar, mürekkepler |
| 1.000-5.000 cP | Oluklu veya delikli disk | 15-20 m/sn | 0.35-0.50 | Akü bulamacı, renkli macunlar, tarım kimyasalları |
| 5.000-20.000 cP | Rotor-stator kafası with anchor | 12-18 m/sn | 0.40-0.60 | Yapıştırıcılar, sızdırmazlık malzemeleri, kalın macunlar |
| 20.000 cP'nin üzerinde | Disk değil, gezegen veya şerit | 1-5 m/sn | 0,60-0,90 | Yüksek katılı macunlar, yoğurma |
Pil çamuru orta bantta yer alır: yüksek katı maddeler, aşındırıcı aktif malzeme ve genellikle katı bir plakadan daha iyi performans gösteren yarıklı bir disk, çünkü malzeme yalnızca jant çevresinde değil, disk yüzeyinde hareket etmeye devam eder. Üretim örnekleri bizim bölümümüzde toplanmıştır. lityum pil endüstrisi proje notları.
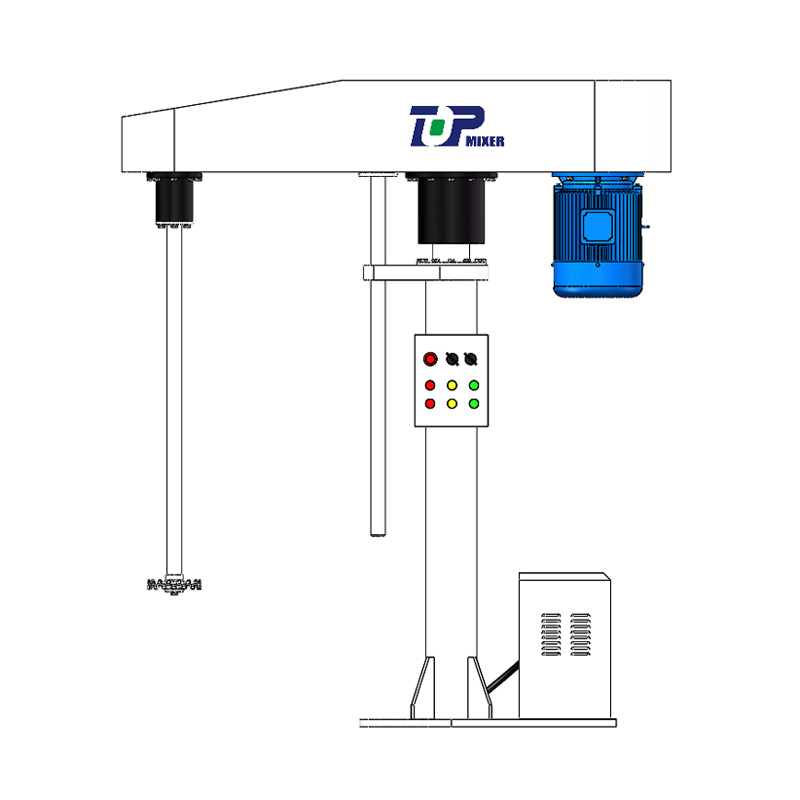 TOPH51 Serisi FL Yüksek Hızlı Dağıtıcı Bu dispersiyon karıştırıcı serisi, yüksek hızlı dispersiyon karıştırması için dişli bir dispersiyon tepsisi veya karıştırma için çeşitli tiplerde karıştırma makineleri ile donatılabilir. Ürünü Görüntüle →
Malzeme, Sertlik ve Aşınma Ömrü
Çoğu endüstriyel dispersiyon diski 304 veya 316L paslanmaz çelikten yapılmıştır. Bu, organik pigmentlere ve hijyenik göreve uygundur. Rutil titanyum dioksit, demir oksit, seramik dolgular veya katot aktif malzemeleri için uygun değildir; aşındırıcı bulamaç birkaç yüz çalışma saati içinde diş kenarlarını yuvarlayabilir.
Aşındırıcı görev için seçenekler arasında sertleştirilmiş martensitik veya çift yönlü paslanmaz, sertleştirilmiş ve taşlanmış diş profili veya metal kirliliğinin önlenmesi gereken bir polimer kaplama yer alır. Aşınmanın iki erken uyarısı, yukarıya doğru kayan öğütme inceliği ve sürünen parti süresidir. Planlı kapatmalar sırasında diş kenarı yarıçapını ölçün: kabaca 0,5 ila 1 mm'ye ulaştığında, dağılma işlemini gerçekleştiren yerel kesme büyük ölçüde ortadan kalkar.
Bu hızlarda denge de önemli. Sarkık bir mil üzerinde 20 m/s hızla çalışan bir disk, dengesizliği ve salgıyı titreşime, ardından da keçe veya yatak arızasına dönüştürür. Teklif vermeden önce pervaneyi ve tankı modelleyen tedarikçiler CFD akış analizi örneğin yüksek kesme bölgesinin gerçekte nereye düştüğünü gösterebilir, bu da spesifikasyon aşamasında nominal motor değerinden daha fazla yardımcı olur.
 |  |
 |  |
Kurulum Geometrisi: Ofset, Bölmeler ve Disk Yüksekliği
Donanım cevabın yarısıdır. Pozisyon diğer yarısıdır.
- Şaft ofseti: şaftı tank çapının 1/6 ila 1/4'ü kadar merkezden uzağa monte edin. Dengesiz bir tanktaki ortalanmış bir şaft, tüm partinin diskle birlikte dönmesine ve kesme çökmelerine neden olan bağıl hızın oluşmasına olanak tanır.
- Bölmeler: Her biri tank çapının yaklaşık onda biri genişliğinde olan bir ila dört dikey plaka, dönüşü yukarıdan aşağıya dönüşe dönüştürür.
- Disk yüksekliği: Tank tabanının üzerinde 0,5 ila 1 disk çapı. Alt diski çöken katıların içine gömer; daha yüksek olması tabanda ölü bir tabaka bırakır.
- Daldırma: girdap oluşumunu ve hava sürüklenmesini sınırlamak için sıvı yüzeyinin en az 1,5 disk çapı altında.
- Şaft desteği: Dağılma hızlarındaki uzun şaftlar sabit bir yatağa veya daha kısa bir çıkıntıya ihtiyaç duyar, bu nedenle donanım sipariş etmeden önce kritik hızı kontrol edin.
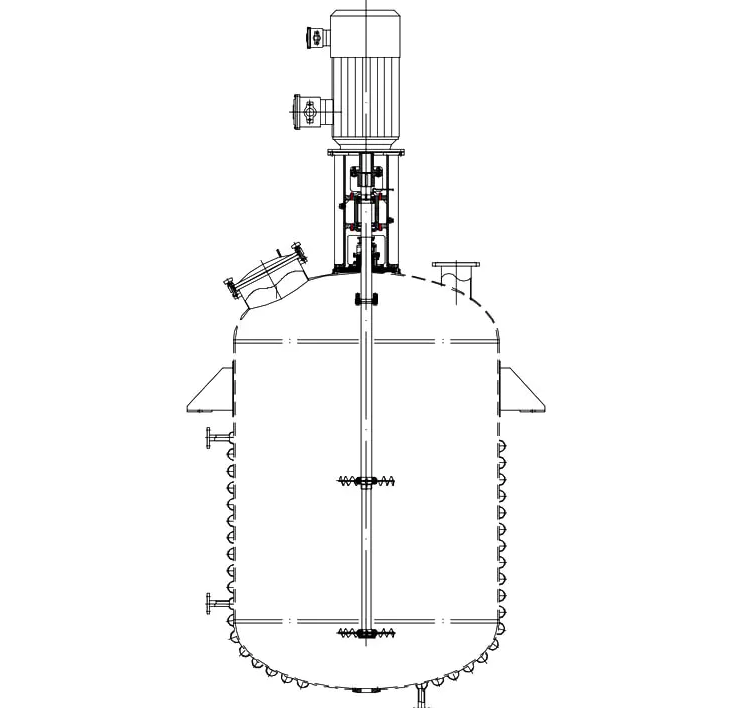
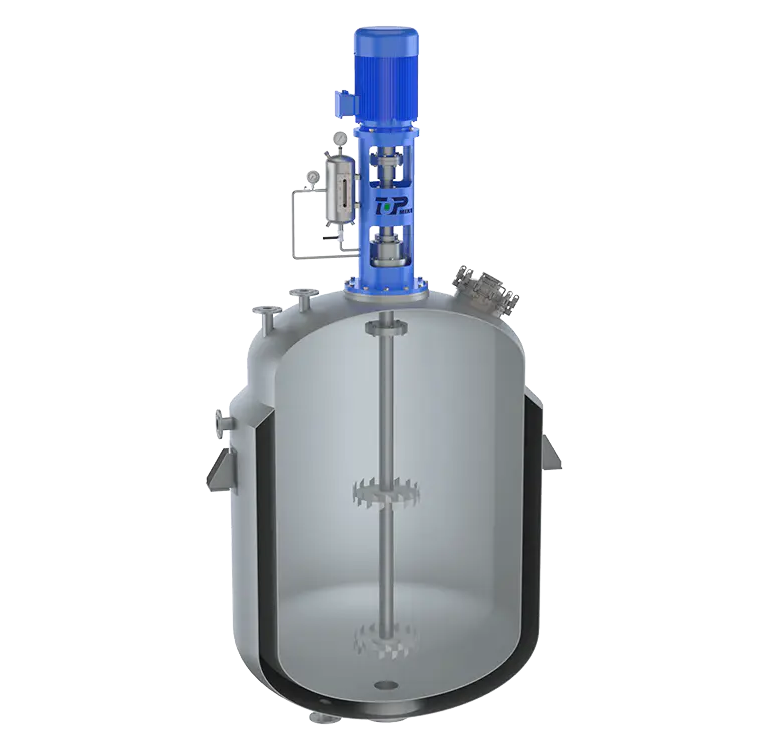
İzometrik görünüm: tanktaki dağılım diski düzeneği
Belirti Kontrolü: Öğütme İnceliği Durduğunda
- Normal viskoziteyle 5 ila 6 Hegman'da taşlama durakları: uç hızı çok düşük veya disk parti hacmine göre küçük boyutlu.
- Toz yüzer ve topaklar oluşturur: girdap çok zayıftır veya toz, ıslanabileceğinden daha hızlı beslenir.
- Duvara yakın yerlerde ince, merkezde kaba: ortalanmış şaft veya eksik saptırma plakaları, dolayısıyla parti dolaşmak yerine dönüyor.
- Diskin bir tarafı daha hızlı aşınır: mil kaçağı veya kaplin yanlış hizalaması.
- Köpüklenme ve hava sürüklenmesi: Uç hızının 25 m/s'nin üzerinde olması veya diskin sıvı yüzeyine çok yakın çalışması.
Köpüğün çalışma noktasından ziyade formülasyondan geldiği durumlarda, dispersiyon diskinin üzerindeki aynı şaft üzerine bir köpük giderici kanat takılabilir.
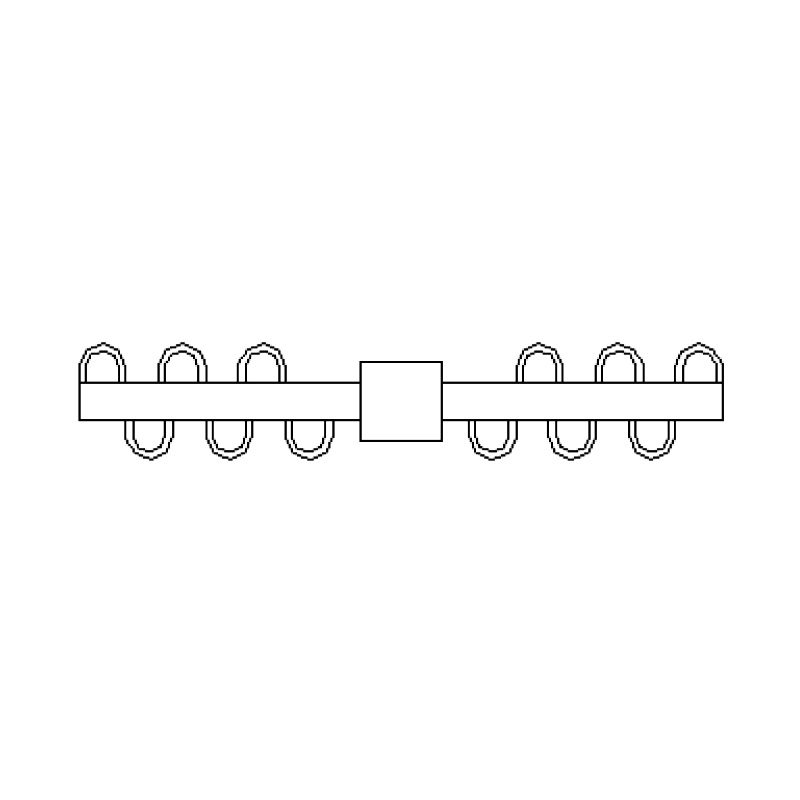 XPJ Köpük Giderici Kürek Köpük Giderici Karıştırıcı XPJ köpük giderme küreği, karıştırma sırasında oluşan orta köpüğü mekanik olarak yok eden ve orta köpüğü engelleyen, bıçağın U şeklinde bir ızgara şerididir. Ürünü Görüntüle →
Kısa Bir Spesifikasyon Kontrol Listesi
- Yalnızca parti süresini değil, hedef öğütme inceliğini ve test yöntemini de belirtin.
- Proses sıcaklığında, katı madde yüklemesinde ve katıların aşındırıcı olup olmadığında viskoziteyi belirtin.
- Disk çapını sabitlemeden önce tank çapını, çalışma hacmini ve mevcut şaft uzunluğunu doğrulayın.
- Dağıtma görevi için uç hızını ve karıştırma görevi için hacim başına gücü sabitleyin ve ikisini karıştırmayın.
- Aşındırıcı veya kontaminasyona duyarlı ürünler için diş malzemesini, sertliğini ve kaplama seçeneklerini belirtin.
- Yalnızca motor gücü yerine ideal olarak akış modellemeyle desteklenen devir süresi ve kesme bölgesi konumunu isteyin.
Dispersiyon Bıçağı SSS
Bir dispersiyon bıçağı hangi uç hızında çalışmalıdır?
Testere dişi dispersiyon disklerinin çoğu diş ucunda 18 ila 25 m/s arasında çalışır. Kabaca 15 m/s'nin altındaki topaklanmalar geçişte hayatta kalır; 25 m/s'nin üzerinde ekstra enerji çoğunlukla ısıya, hava sürüklenmesine ve aşınmaya dönüşür.
Dispersiyon bıçağı ile karıştırma pervanesi arasındaki fark nedir?
Bir pervane hacmi hareket ettirir, bir dağıtma bıçağı ise yerel kesme kuvveti yaratır. 3 ila 8 m/s hızdaki pervaneler katıları harmanlayıp askıya alırken, 18 ila 25 m/s hızdaki dişli disk topakları parçalara ayırır. Pigment macununu pervaneyle karıştırmak Hegman okumasını iyileştirmeyecektir.
Aşındırıcı pigmentler için en iyi malzeme hangisidir?
304 veya 316L paslanmaz organik pigmentler için uygundur. Rutil titanyum dioksit, demir oksit, seramik dolgu maddeleri veya katot aktif malzemesi için sertleştirilmiş martensitik veya dubleks paslanmaz veya metal kirliliğinin kritik olduğu durumlarda kaplanmış bir disk seçin.
Dispersiyon bıçağının aşındığını nasıl bilebilirim?
Öğütme inceliğinin yukarıya doğru kaydığını ve parti sürelerinin yavaş yavaş arttığını izleyin. Kapatma sırasında diş kenarı yarıçapını ölçün; Yaklaşık 0,5 ila 1 mm'ye ulaştığında kesme ortadan kalkar ve diskin yeniden bilenmesi veya değiştirilmesi gerekir.
Bir disk hem ıslatmayı hem de ince dağılımı kaldırabilir mi?
Tozun güçlü bir girdap altında eklenmesi ve uç hızının aralığın tepesine yakın tutulması durumunda, her iki aşamayı da tek bir kapta gerçekleştirebilir. Boncuklu değirmenin yerini alamaz çünkü disk birincil parçacıkları topak boyutlarının altına indiremez.
Bir dispersiyon partisi neden ısınıyor ve köpürüyor?
Genellikle 25 m/s'nin üzerinde bir uç hızı, sıvı yüzeyine çok yakın bir disk veya çok az serbest sıvı. Diski indirin, hızı azaltın veya ekleme işlemini iki aşamaya bölün.
Çoğu dağılım probleminin geometri problemi olduğu ortaya çıkar. Partiye zaman veya beygir gücü eklemeden önce uç hızını, disk çapını, diş durumunu ve bıçak konumunu kontrol edin. Rakamların ikinci bir görüşe ihtiyacı varsa mühendislerimiz tank geometrisini, ürün viskozitesini ve incelik hedeflerini dağıtıcı aralığına göre inceler ve deneme için somut bir ayarla geri gelir.


- 118, Chuangye Yolu, Jieshou Kasabası, Gaoyou Şehri, Yangzhou, Jiangsu Eyaleti, Çin
- [email protected]
- Sabit hat: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Bay Chen: +86-18061519769 Bay Xu: +86-13706183972
- Bay Lu: +86-18915337056
- Ürün Bağlantısı
- Üstten Girişli Mikser
- Alttan Girişli Mikser
- Yan Girişli Mikser
- KAYIT OL
- Top Intelligent Technology'den en son haberleri ilk öğrenen olmak için kayıt olun
- Abone Ol